AL/Non-Woven Fabric Laminaatfilm is een kosteneffectief composietmateriaal dat de barrière-eigens...
See Details
NL

Industrie Nieuws
Thuis / Nieuws / Industrie Nieuws / Wat is AL/Non-Woven Fabric Laminaatfilm precies en waarom wordt het in zoveel industrieën gebruikt?
Wat is AL/Non-Woven Fabric Laminaatfilm precies en waarom wordt het in zoveel industrieën gebruikt?
Datum: Jun 01, 2026
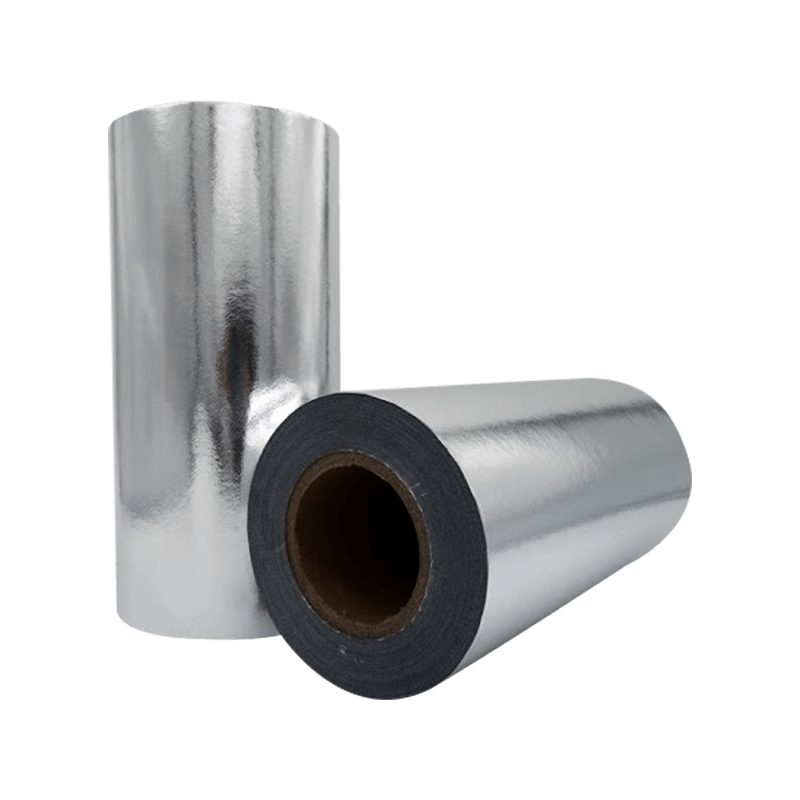
AL/niet-geweven stof laminaatfilm is een composietmateriaal dat wordt gevormd door het hechten van een laag aluminiumfolie op een substraat van niet-geweven stof, waardoor een flexibel vel ontstaat dat de barrière- en reflecterende eigenschappen van aluminium combineert met de sterkte, het ademend vermogen en de maatvastheid van niet-geweven textiel. Deze combinatie pakt een fundamentele beperking van elk afzonderlijk materiaal aan: aluminiumfolie alleen is gevoelig voor scheuren en gaatjesvorming onder mechanische belasting, terwijl niet-geweven stoffen alleen geen zinvolle bescherming bieden tegen vocht, gassen of stralingswarmte. Samen bereikt het laminaat prestatieniveaus die geen van beide componenten onafhankelijk kan bereiken. Daarom is AL/non-woven laminaatfilm een standaardmateriaal geworden voor isolatie-, verpakkings-, medische en industriële toepassingen wereldwijd.
Wat AL/niet-geweven stoflaminaatfilm eigenlijk is
De aanduiding "AL" verwijst naar de aluminiumfoliecomponent - doorgaans een zacht getemperde, commercieel zuivere aluminiumfolie met diktes variërend van 6 micron tot 25 micron, afhankelijk van de barrière- en flexibiliteitsvereisten van de toepassing. De niet-geweven stofcomponent is meestal spunbond polypropyleen (PP), spunbond polyester (PET) of een spunlace-composiet, met basisgewichten variërend van 20 g/m² tot 80 g/m² voor standaard laminaatconstructies. De twee lagen worden samengevoegd door lijmlaminering, thermische binding of extrusiecoating, waardoor een uniform vel ontstaat dat zich mechanisch gedraagt als textiel en tegelijkertijd de oppervlakte-ondoordringbaarheid van metaalfolie biedt.
Het laminaat kan worden geproduceerd als een tweelaagse AL/non-woven constructie of als een meerlaags composiet met extra films – zoals polyethyleen (PE) of polypropyleen (PP) – op één of beide buitenvlakken om de smeltlasbaarheid, vochtbestendigheid aan de stofzijde of extra lekbestendigheid te vergroten. Drielaagse constructies die PE-film, aluminiumfolie en niet-geweven stof combineren, komen vooral veel voor bij toepassingen met isolatiebekleding en dampschermen, waarbij de buitenste PE-laag weersbestendigheid biedt en de niet-geweven binnenkant zorgt voor maatvastheid en gemak van lijmtoepassing tijdens installatie.
Het resulterende composiet wordt gekenmerkt door een duidelijk verschillend uiterlijk en uitstraling aan elke kant: de aluminium voorkant heeft een helder, reflecterend metalen oppervlak, terwijl de non-woven voorkant de zachte, matte, vezelachtige uitstraling heeft van stof. Deze asymmetrie is functioneel belangrijk: in veel toepassingen is het aluminium oppervlak georiënteerd om stralingswarmte te reflecteren of een dampremmende laag te bieden, terwijl het niet-geweven oppervlak tijdens het geheel aan aangrenzende materialen wordt gebonden, gehecht of gestikt.
Belangrijke fysieke en functionele eigenschappen
Het prestatieprofiel van AL/non-woven laminaatfilm wordt bepaald door de gecombineerde bijdrage van de aluminium- en non-woven componenten. Het begrijpen van deze eigenschappen afzonderlijk en in combinatie maakt duidelijk waarom dit materiaal wordt gespecificeerd voor zo’n breed scala aan veeleisende toepassingen.
Barrièreprestaties
Aluminiumfolie met een dikte van meer dan ongeveer 9 micron vormt een vrijwel perfecte barrière tegen waterdamp, zuurstof, licht en aromatische verbindingen, waardoor waterdamptransmissiesnelheden (WVTR) onder de 0,01 g/m²/dag en zuurstoftransmissiesnelheden (OTR) effectief op nul worden bereikt onder standaard testomstandigheden. Deze barrièrewaarden behoren tot de hoogst haalbare in de vorm van flexibel materiaal en overschrijden gemetalliseerde films (die slechts 40-80 nm aluminiumdamp op een polymeersubstraat afzetten) met verschillende ordes van grootte. De non-woven achterkant behoudt deze barrièrewerking bij mechanische behandeling door te voorkomen dat de folie kreukt en gaatjes ontwikkelt, wat de belangrijkste faalwijze is bij niet-ondersteunde aluminiumfolietoepassingen.
Reflectiviteit en thermische weerstand
Heldere aluminium oppervlakken reflecteren 95% tot 97% van de invallende stralingswarmte, waardoor AL/non-woven laminaat een effectieve stralingsbarrière vormt wanneer het aluminium oppervlak naar de warmtebron is gericht met een luchtspleet van minimaal 19 mm aan de reflecterende zijde. Bij isolatietoepassingen in gebouwen is deze stralingsreflectie het belangrijkste thermische prestatiemechanisme: het materiaal functioneert niet als een bulkisolator op de manier waarop glasvezelmatten of schuimplaten dat doen, maar vermindert eerder de warmtewinst of -verlies via daken, muren en vloeren door langegolf-infraroodstraling te reflecteren in plaats van deze te absorberen. De non-woven achterkant heeft geen significante invloed op de reflectiviteit, zolang het aluminium oppervlak schoon en onbeschadigd blijft.
Mechanische sterkte en scheurweerstand
De treksterkte en scheurweerstand van AL/non-woven laminaten worden voornamelijk bepaald door de non-woven component. Spunbond PP non-wovens met een basisgewicht van 40–60 g/m² bieden treksterktes van 150–300 N/5cm in de machinerichting en 100–250 N/5cm dwarsrichting, met een rek bij breuk van 40% tot 80%. Dit geeft het laminaat voldoende ductiliteit om zich tijdens de installatie aan oneffen oppervlakken aan te passen zonder te scheuren, terwijl het aluminium oppervlak bijdraagt aan de stijfheid die bestand is tegen doorzakken of vervorming onder zijn eigen gewicht over overspanningsafstanden die voorkomen bij toepassingen voor bouwfolie of kanaalisolatie. De scheursterktewaarden van Elmendorf voor typische AL/non-woven constructies variëren van 800 mN tot 2.500 mN, voldoende voor mechanische installatieprocessen, waaronder nieten, spijkeren en tapebevestiging.
Hieronder vindt u een vergelijkend overzicht van de belangrijkste eigenschappenbereiken voor standaard AL/non-woven laminaatfilmconstructies:
| Eigendom | Typische waarde/bereik | Teststandaard |
|---|---|---|
| Totaal basisgewicht | 60–180 g/m² | ISO536 |
| WVTR (38°C / 90% RH) | < 0,02 g/m²/dag | ASTM E96 |
| Zonne-reflectiviteit (AL-vlak) | 95%–97% | ASTM C1371 |
| Treksterkte (MD) | 150–350 N/5 cm | ISO1924 |
| Emissiviteit (AL-vlak) | 0,03–0,05 | ASTM C1371 |
| Bedrijfstemperatuurbereik | −40°C tot 120°C | Fabrikantspecificatie |
Primaire toepassingen in alle sectoren
De eigenschappencombinatie van AL/non-woven laminaatfilm – hoge barrièreprestaties, stralingsreflectievermogen, mechanische duurzaamheid en lichtgewicht flexibiliteit – positioneert het als een functioneel materiaal in een opmerkelijk breed scala aan industrieën. Elke toepassing maakt gebruik van een specifieke subset van deze eigenschappen in een andere operationele context.
- Isolatie van gebouwen: AL/non-woven laminaat is het standaard bekledingsmateriaal op glasvezelmatten, minerale wolrollen en schuimplaatisolatieproducten die worden gebruikt in muren, daken en vloeren. Het aluminium oppervlak reflecteert de stralingswarmte en werkt als een dampvertrager, terwijl de non-woven achterkant klevend aan de isolatiekern hecht en scheurweerstand biedt tijdens het snijden en het aanbrengen van nietjes. FSK-bekledingen (folie-scrim-kraft) vertegenwoordigen een variant van deze constructie waarbij een versterkend glasgaas is opgenomen tussen het aluminium en een kraftpapier-rug voor verbeterde scheurweerstand bij toepassingen voor kanaalisolatie.
- HVAC-kanaalomwikkeling en kanaalvoering: Flexibele kanaalisolatiesystemen maken gebruik van AL/non-woven laminaat als de buitenste dampremmende laag, waardoor de isolatielaag van minerale wol of glasvezel wordt beschermd tegen het binnendringen van vocht en een reinigbaar, duurzaam buitenoppervlak ontstaat. Het aluminium oppervlak is bestand tegen condensatievorming op kanaaloppervlakken in vochtige omgevingen, en het non-woven substraat is bestand tegen de herhaalde buiging die optreedt tijdens de installatie van kanaalsystemen zonder delaminatie.
- Flexibele verpakkingen voor voedingsmiddelen en farmaceutische producten: Meerlaagse laminaten met aluminiumfolie gebonden aan niet-geweven of geweven stoffen substraten worden gebruikt in retortzakken, stazakken en blisterverpakkingen waarbij de combinatie van barrièreprestaties, lekbestendigheid en smeltlasbaarheid (geleverd door een PE- of PP-binnenlaag) vereist is. Het non-woven onderdeel zorgt voor structurele integriteit die voorkomt dat de folie doorprikt tijdens het vullen, sealen en distribueren.
- Beschermende kleding en thermische nooddekens: Lichtgewicht AL/non-woven laminaten worden gebruikt in beschermende wegwerpoveralls, overlevingsdekens voor noodgevallen en kleding die hitte afschermt voor industriële werknemers. De aluminium voorkant reflecteert de door het lichaam uitgezonden infraroodstraling bij toepassingen met overlevingsdekens, waardoor warmteverlies wordt verminderd in scenario's met risico op onderkoeling. Het non-woven substraat biedt de drapeer- en scheurweerstand die nodig is voor draagbare producten, samen met voldoende ademend vermogen om overmatige vochtophoping in kledingtoepassingen te voorkomen.
- Land- en tuinbouwdekkingen: Reflecterende AL/non-woven bodembedekkers en gewasbeschermingsfilms worden gebruikt om de bodemtemperatuur te beheersen, de groei van onkruid te onderdrukken en fotosynthetisch actieve straling naar boven in de gewasluifels te reflecteren. Het non-woven substraat biedt voldoende porositeit voor gasuitwisseling en waterpenetratie, terwijl het aluminium oppervlak de zonnewarmtebelasting op het bodemoppervlak beheert.
- Hittebescherming voor auto's: Hitteschilden onder de motorkap en onder de carrosserie van voertuigen maken gebruik van AL/non-woven laminaten om temperatuurgevoelige componenten te beschermen tegen het uitlaatsysteem en de stralingshitte van de motor. De combinatie van reflectiviteit, licht gewicht en flexibiliteit maakt het mogelijk dat deze schilden tijdens de assemblage van voertuigen tot complexe geometrieën kunnen worden gevormd.
Hoe AL/niet-geweven laminaatfilm wordt vervaardigd
De productie van AL/non-woven laminaatfilm is een conversieproces waarbij vooraf geproduceerde aluminiumfolie en non-woven stofrollen tot een verenigd composiet worden samengevoegd met behulp van een van de drie primaire verbindingstechnologieën: droge lijmlaminering, natte lijmlaminering of extrusielaminering. De keuze van de lijmmethode hangt af van de vereiste hechtsterkte, het eindgebruikstemperatuurbereik, de behoefte aan oplosmiddelvrije verwerking en de eisen aan de productiesnelheid.
Droog zelfklevende laminering
Bij het lamineren met droge lijm – de meest gebruikte methode voor AL/non-woven constructies – wordt een lijm op oplosmiddel- of waterbasis op het aluminiumfolieoppervlak aangebracht met behulp van een diepdruk- of kommabalkcoatingkop, doorgaans met een laaggewicht van 2 tot 5 g/m² droog. De beklede folie gaat door een droogoven bij 60°C tot 100°C om het drageroplosmiddel of water te verdampen, waardoor een droge, kleverige lijmlaag achterblijft. De aluminiumfolie en het niet-geweven materiaal worden vervolgens onder knijpdruk samengebracht in een lamineerstation en het composiet wordt op een moederrol gewikkeld. Na een uithardingsperiode van 24 tot 72 uur bij gecontroleerde temperatuur en vochtigheid (waarin de lijm zijn uiteindelijke vernetsterkte bereikt) wordt de masterrol op een snijstation tot de gewenste breedte gesneden. Droog lamineren produceert verbindingen met afpelsterkten die doorgaans variëren van 1,5 tot 4,0 N/15 mm, voldoende voor de meeste isolatie-, verpakkings- en kledingtoepassingen.
Extrusie lamineren
Extrusielaminering introduceert een gesmolten polymeer – meestal lagedichtheidpolyethyleen (LDPE) bij 280 ° C tot 320 ° C – tussen de aluminiumfolie en de niet-geweven stoffensubstraten terwijl ze samenkomen in de kneep van een drukrol en een koelrol. Het gesmolten polymeer fungeert tegelijkertijd als bindmiddel en als een extra functionele laag, waardoor het eindproduct door hitte kan worden afgedicht of de vochtbestendigheid wordt verbeterd. Extrusielaminering heeft de voorkeur wanneer een drielaagse PE/AL/non-woven constructie vereist is, omdat het composiet in één enkele doorgang wordt geproduceerd in plaats van opeenvolgende lamineerstappen. Lijnsnelheden van 150 tot 400 meter per minuut zijn haalbaar, waardoor extrusielaminering de optie met een hogere doorvoer is voor standaardlaminaten met grote volumes.
Kwaliteitscontroleparameters bij de productie van laminaat
Een consistente laminaatkwaliteit vereist een continue monitoring van verschillende procesparameters tijdens de productie. Kritische controlepunten zijn onder meer:
- Gelijkmatigheid van het gewicht van de lijmlaag over de baanbreedte — variaties groter dan ±10% veroorzaken doorgaans zichtbare variaties in de hechtsterkte in het uiteindelijke laminaat
- Knijpdruk en temperatuur op het lamineerpunt - onvoldoende druk veroorzaakt niet-gehechte gebieden; te hoge temperaturen kunnen hittegevoelige niet-geweven substraten beschadigen
- De controle van de baanspanning op beide substraten wordt afgewikkeld - een onbalans in de spanning tussen de folie en de niet-geweven banen veroorzaakt krul, kreukels en registratiefouten in gedrukte constructies
- Het testen van de afpelsterkte op monsters die met regelmatige tussenpozen worden genomen (meestal elke 500 tot 1.000 meter productie) om de uitharding en integriteit van de hechting te verifiëren
- Pinhole-inspectie met behulp van doorvallend licht-detectiesystemen – van cruciaal belang voor farmaceutische en voedselverpakkingstoepassingen waarbij eisen aan de barrière-integriteit zijn gespecificeerd op nul detecteerbare pinholes per vierkante meter
Afgewerkte laminaten worden doorgaans geleverd in rolvorm op papieren of plastic kernen, met rolbreedtes van 500 mm tot 2.000 mm en rollengtes van 500 m tot 5.000 m, afhankelijk van het basisgewicht van de constructie. Het snijden tot door de klant gespecificeerde breedtes wordt uitgevoerd als de laatste conversiestap vóór verzending, met maattoleranties van ±1 mm op de spleetbreedte die standaard zijn voor de meeste converterspecificaties.
Selecteer de juiste AL/niet-geweven laminaatconstructie voor uw toepassing
Omdat er meerdere soorten non-woven substraten, aluminiumfoliediktes, verbindingsmethoden en optionele extra lagen beschikbaar zijn, vereist het specificeren van de juiste AL/non-woven laminaatconstructie het afstemmen van materiaalparameters op de toepassingseisen in plaats van standaard te kiezen voor een standaardproduct. De volgende overwegingen begeleiden dit selectieproces effectief.
Voor toepassingen met isolatiebekleding en bouwfolie waarbij scheurweerstand tijdens de installatie van nietjes de belangrijkste mechanische vereiste is, biedt een spunbond PP non-woven van 40–50 g/m² gecombineerd met 9–12 micron aluminiumfolie via droge lijmlaminering een optimale balans tussen hanteerbaarheid en barrièreprestaties tegen economische kosten. Waar een hogere scheurweerstand nodig is – zoals bij commerciële kanaalisolatie of dampschermen in kruipruimtes – is een met gaas versterkte constructie of een zwaarder non-woven van 60–80 g/m² het geschikte upgradepad.
Voor flexibele verpakkingstoepassingen die hermetische afdichtingen vereisen, is een drielaagse constructie met een smeltlasbare PE- of CPP-binnenlaag noodzakelijk, en de dikte van de aluminiumfolie moet minimaal 9 micron zijn om te zorgen voor een barrière zonder gaatjes na de buigspanningen van het vullen en afdichten van de zak. Voor toepassingen van beschermende kleding en nooddekens waarbij het verpakte gewicht en de drapering van het grootste belang zijn, minimaliseert dunnere aluminiumfolie van 6–7 micron in combinatie met een lichtgewicht spunbond non-woven van 20–30 g/m² het totale basisgewicht, terwijl de reflectiviteit en barrièreprestaties behouden blijven die essentieel zijn voor de functie van het product.
Aanbevolen artikelen
Gerelateerde producten
-
-
AL/PET Laminaatfilm is een hoogwaardige composietfilm die de metalen barrière van aluminiumfolie ...
See Details -
AL/PE Laminaatfilm combineert de barrière-eigenschappen van aluminiumfolie met de flexibiliteit e...
See Details -
Deze dubbellaagse structuur verbetert de barrière-eigenschappen, duurzaamheid en kosteneffectivit...
See Details -
AL/BOPP Laminaatfilm is een composietfilm gemaakt door aluminiumfolie te lamineren met biaxiaal B...
See Details -
AL/Fiberglass Fabric-laminaatfilm is een film met zeer hoge kostenprestaties, vooral vanwege de u...
See Details

